
নেদারল্যান্ডসের একজন ডিস্ট্রিবিউটর গত ত্রৈমাসিকে একটি রিটার্ন দাবি করেছেন: 460 মিলি ক্রাফ্ট স্যুপ বোলগুলির একটি রান 900 ওয়াট এ 90 সেকেন্ড পরে রিম সিল জুড়ে ফুটো হয়ে গেছে। কন্টেইনারগুলিকে মাইক্রোওয়েভ-নিরাপদ বাটিগুলির সাথে অভিন্ন দেখাচ্ছিল যা রেস্তোরাঁর চেইন আগের বছর কিনেছিল এবং পেপারবোর্ডটি একই রকম ছিল। পার্থক্য ছিল লাইনার, এবং ব্যর্থতা অনুমানযোগ্য ছিল। ক্রাফ্ট স্যুপের পাত্রে মাইক্রোওয়েভেবিলিটি এটি একটি ল্যামিনেশন-স্পেসিফিকেশন সমস্যা, এবং এটি ক্রয় পর্যায়ে এমনভাবে চিকিত্সা করা প্রয়োজন, এটি একটি গ্রাহকের রান্নাঘরে আবিষ্কৃত হয় না।
আসলে কি ক্রাফ্ট স্যুপ পাত্রে মাইক্রোওয়েভেবিলিটি সীমাবদ্ধ করে
স্তরায়ণ ফিল্ম সীমাবদ্ধ উপাদান; পেপারবোর্ডের দৃঢ়তা এবং মুদ্রণের গুণমান পুনরায় গরম করার তাপমাত্রায় অপরিবর্তিত থাকে, তবে একটি পলিওলিফিন লাইনার যা নরম করে তা ধারকটিকে ধ্বংস করবে। মাইক্রোওয়েভেবিলিটি তিনটি পরিমাপযোগ্য বৈশিষ্ট্যের উপর নির্ভর করে: ফিল্মের তাপ সহনশীলতা, তাপ-সিল বন্ড ধারণ এবং হট-ফুড সিমুল্যান্টের অধীনে মাইগ্রেশন সম্মতি।
মাইক্রোওয়েভেবিলিটি হল একটি ভরা কন্টেইনারকে একটি গার্হস্থ্য মাইক্রোওয়েভ ওভেনে উত্তপ্ত করার ক্ষমতা তার নির্দিষ্ট ডিউটি চক্রের জন্য ফুটো, ডিলামিনেশন, দৃশ্যমান বিকৃতি, বা নিয়ন্ত্রক মাইগ্রেশন সীমার উপরে আবরণ পদার্থ ছাড়াই।
চারটি শারীরিক বাস্তবতার কারণে একটি ক্রাফ্ট স্যুপ বাটি একটি চাহিদাপূর্ণ মাইক্রোওয়েভ কেস:
- স্যুপের জল 700 থেকে 900 ওয়াট চক্রের প্রথম 60 থেকে 90 সেকেন্ডের মধ্যে 100 ডিগ্রি সেলসিয়াসে পৌঁছে।
- চর্বি বা তেল সমৃদ্ধ পর্যায়গুলি জলের চেয়ে দ্রুত তাপ করে এবং পৃষ্ঠে 120 থেকে 150 ডিগ্রি সেলসিয়াস মাইক্রো-জোন তৈরি করতে পারে।
- তরল রেখার ঠিক উপরে থাকা ফিল্মটি ঘনীভূত বাষ্প এবং উজ্জ্বল গরম দাগ দেখে, তাই এটি নরম হওয়ার প্রথম জোন।
- ঢাকনা রিম সিল পেপারবোর্ড রিমের চেয়ে বেশি প্রসারিত হয়, যা ফিল্মটি সবচেয়ে দুর্বল যেখানে ঠিক সেখানে সিলের চাপ বাড়ায়।
এই চারটি পয়েন্ট ব্যাখ্যা করে কেন একটি কাঁচামাল ডেটা শীট যথেষ্ট নয়; সমাপ্ত ধারক পুনরায় গরম-পরীক্ষা করা আবশ্যক.
পলিথিন ল্যামিনেশন সীমা: নরম করা, ডিলামিনেশন, ফুটো
পলিথিন (PE) ল্যামিনেশন গরম স্যুপের জন্য মাইক্রোওয়েভ-নিরাপদ নয় কারণ PE ফিল্ম 95 থেকে 105 ডিগ্রি সেলসিয়াস রেঞ্জে নরম হয়ে যায়, যা স্বাভাবিক পুনরায় গরম করার সময় একটি স্যুপ পাত্রে পৌঁছানো তাপমাত্রার নিচে থাকে। এলডিপিই হল ঠান্ডা এবং পরিবেষ্টিত প্যাকেজিংয়ের জন্য ডিফল্ট লাইনার কারণ এটি কম তাপমাত্রায় তাপ-সীল করে এবং একটি শেল্ফে আর্দ্রতা অবরুদ্ধ করে। মাইক্রোওয়েভ শক্তির অধীনে, যাইহোক, ফিল্মটি শিথিল হয়, রিমের ক্রাফ্ট বোর্ড থেকে দূরে টেনে নেয় এবং কৈশিক অ্যাকশন উন্মুক্ত কাগজের প্রান্তে স্যুপ তৈরি করে।
পরিবেশক প্রযুক্তিগত শীট এই সম্পর্কে স্পষ্ট. একটি বহুল ব্যবহৃত ডিসপোজেবল নির্বাচক ঢাকনা সহ ক্রাফ্ট স্যুপ পাত্রে "মাইক্রোওয়েভযোগ্য নয়" হিসাবে তালিকাভুক্ত করে যখন ভিতরের আবরণ PE হয় এবং পলিপ্রোপিলিন-ভিত্তিক মাইক্রোওয়েভযোগ্য পাত্রকে একটি পৃথক তাপ-প্রতিরোধী শ্রেণী হিসাবে গোষ্ঠীভুক্ত করে। গলিত বৈশিষ্ট্য শ্রেণীবিভাগ ব্যাখ্যা করে:
| সম্পত্তি | LDPE (পলিথিন) | পিপি (পলিপ্রোপিলিন) |
| ফিল্ম গলে পরিসীমা | 105 থেকে 118 ডিগ্রি সেলসিয়াস | 160 থেকে 165 ডিগ্রি সে |
| নরম হওয়া শুরু | 95 থেকে 105 ডিগ্রি সেলসিয়াস | প্রায় 140 ডিগ্রি সে |
| ক্রাফ্ট স্যুপ বাটিতে সাধারণ আবরণ ওজন | 12 থেকে 20 জিএসএম | 12 থেকে 20 জিএসএম |
| ফুটন্ত স্যুপে আচরণ (100 থেকে 110 ডিগ্রি সেলসিয়াস) | softens এবং delaminate করতে পারেন | স্থিতিশীল, সীল অক্ষত থাকে |
| গরম স্যুপের জন্য মাইক্রোওয়েভ সুপারিশ | সুপারিশ করা হয় না | প্রস্তাবিত |
5°C থেকে 90°C কোরে দুই মিনিটের মধ্যে 700W পুনরায় গরম করলে, হেডস্পেসে লাইনারের তাপমাত্রা LDPE-এর নরমকরণ বিন্দুর উপরে 110 থেকে 120°C এ পৌঁছাতে পারে। কোনো দৃশ্যমান ফুটো হওয়ার আগেই ফিল্ম বিচ্ছেদ ঘটতে পারে, যে কারণে ত্রুটিপূর্ণ বাটিগুলি প্রায়শই ঠান্ডা-জল ভর্তি পরীক্ষায় উত্তীর্ণ হয়।
একবার ডিলামিনেশন শুরু হলে, বাধা চলে যায়। বাটিটি ক্রাফ্ট ফাইবারে আর্দ্রতা ঢেলে দেয়, দৃঢ়তা হারায় এবং কয়েক সেকেন্ডের মধ্যে নীচের ব্যাসার্ধ দিয়ে ফুটো করতে পারে। একটি "সংক্ষিপ্ত বিস্ফোরণ" এছাড়াও অবিশ্বস্ত কারণ গরম দাগ সরে যায় এবং দুর্বলতম সীল ব্যর্থতার বিন্দু নির্ধারণ করে।
চার্ট সাধারণ খাদ্য-সংযোগ ফিল্মের ব্যবহারিক তাপ সিলিং তুলনা করে। শুধুমাত্র পলিপ্রোপিলিন ফুটন্ত স্যুপের উপরে একটি পরিষ্কার মার্জিন অফার করে।
পলিপ্রোপিলিন ল্যামিনেশন মাইক্রোওয়েভ সিলিং 140°C পর্যন্ত প্রসারিত করে
পলিপ্রোপিলিন (পিপি) ল্যামিনেশন হল মাইক্রোওয়েভ-গ্রেড উত্তর; পিপি ফিল্ম 160 থেকে 165 ডিগ্রি সেলসিয়াসে গলে যায় এবং যান্ত্রিক দৃঢ়তা প্রায় 140 ডিগ্রি সেলসিয়াস পর্যন্ত রাখে, তাই স্যুপ পুনরায় গরম করার জন্য সম্পূর্ণ ব্যবহারিক মাইক্রোওয়েভ পরিসীমা তার ব্যর্থতা বিন্দুর নিচে থাকে। 12 থেকে 20 জিএসএম-এ এক্সট্রুশন-কোটেড পিপি ফুড-গ্রেড কাস্ট ক্রাফ্টের সাথে ভালভাবে বন্ধন করে, একটি শক্তিশালী ঢাকনা সিল তৈরি করে এবং উচ্চ-শক্তি বিস্ফোরণের সময় নরম হয় না।
নিম্ন-গন্ধযুক্ত পলিপ্রোপিলিন যৌগগুলি বিশেষভাবে মাইক্রোওয়েভযোগ্য খাদ্য-সংযোগের নিবন্ধগুলির জন্য তৈরি করা হয়েছে এবং প্রযুক্তিটি নিষ্পত্তিযোগ্য শিল্পে পরিপক্ক। পারফরম্যান্সের পার্থক্য তিনটি স্পেসিফিকেশনে প্রদর্শিত হয় একজন ক্রেতা যাচাই করতে পারেন:
কারণ PP পুনরায় গরম তাপমাত্রায় অনমনীয় থাকে, রিম সীল তার খোসার শক্তি ধরে রাখে এবং পেপারবোর্ড শুষ্ক থাকে। এই কারণেই একজন দায়িত্বশীল সরবরাহকারী একটি বাটিকে "মাইক্রোওয়েভযোগ্য" লেবেল করেন যখন লাইনারটি পিপি বা সমতুল্য তাপ-প্রতিরোধী প্রতিস্থাপন হয় এবং কেন PE-রেখাযুক্ত বাটিগুলি ঠান্ডা প্রদর্শন এবং সংক্ষিপ্ত পরিবেষ্টিত ব্যবহারের মধ্যে সীমাবদ্ধ থাকে।
যদি পণ্যের স্পেসিফিকেশন লাইনার পলিমারের নাম না দেয়, তাহলে সরাসরি জিজ্ঞাসা করুন। "ক্রাফ্ট বাটি" একা আপনাকে মাইক্রোওয়েভ কর্মক্ষমতা সম্পর্কে কিছুই বলে না; "পিপি-লাইনযুক্ত ক্রাফ্ট স্যুপ বাটি" আপনাকে বলে যে পাত্রটি পুনরায় গরম করার জন্য ডিজাইন করা হয়েছিল।
টেস্ট প্রোটোকল যা একটি স্যুপ পাত্রে মাইক্রোওয়েভ নিরাপত্তা যাচাই করে
একটি ফিল্ম সার্টিফিকেট থেকে নয়, একটি সমাপ্ত নিবন্ধ পুনরায় গরম করার পরই একটি কন্টেইনার একটি মাইক্রোওয়েভযোগ্য দাবি অর্জন করে। নীচের প্রোটোকলটি প্রায় 40 মিনিট সময় নেয়, সাধারণ রান্নাঘর-ল্যাব সরঞ্জাম ব্যবহার করে এবং প্রতিটি পদক্ষেপ একটি সংখ্যা তৈরি করে যা সংগ্রহ ফাইলে যেতে পারে।
- পুনরায় গরম করা চক্র। 5 ডিগ্রি সেলসিয়াস তাপমাত্রায় স্যুপ দিয়ে কন্টেইনারটি রেট করা ধারণক্ষমতাতে পূর্ণ করুন এবং 2.5 মিনিটের জন্য 650 ওয়াট গরম করুন, অথবা যদি লেবেলটি উচ্চ-শক্তির সামঞ্জস্যের দাবি করে তবে 2 মিনিটের জন্য 900 ওয়াট-এ গরম করুন।
- সারফেস ম্যাপিং। অবিলম্বে একটি ইনফ্রারেড প্রোব দিয়ে ভিতরের দেয়ালের তাপমাত্রা পরিমাপ করুন এবং রিম এবং নীচের ব্যাসার্ধে ফোস্কা, কার্লিং বা ফিল্ম বিচ্ছেদ রেকর্ড করুন।
- লিক চেক. একটি সাদা ট্রেতে পাঁচ মিনিটের জন্য পাত্রটি উল্টে দিন; বাইরের দেয়ালে বা ট্রেতে থাকা কোনো ফোঁটা ধারকটিকে ব্যর্থ করে।
- সীল ধরে রাখা। গরম করার আগে এবং পরে রিম সিল পিল বল পরিমাপ করুন; তাপ-পরবর্তী মান প্রাথমিক মানের 80 শতাংশের উপরে থাকতে হবে।
- মাইগ্রেশন। 60 মিনিটের জন্য 100°C তাপমাত্রায় 3% অ্যাসিটিক অ্যাসিডে সামগ্রিক মাইগ্রেশন পরীক্ষা চালান; ফলাফল অবশ্যই 10 mg/dm2 এর নিচে থাকবে।
| চেকপয়েন্ট | পদ্ধতি | পাসের সীমা |
| চাক্ষুষ অখণ্ডতা | 650 W পুনরায় গরম করুন, 5°C থেকে 2.5 মিনিট | কোন ফোস্কা নেই, খোসা নেই, রিমের উপরে কোন কার্ল নেই |
| লিক চেক | পুনরায় গরম করার পরে পাঁচ মিনিটের জন্য উল্টে দিন | বাইরের দেয়াল বা ট্রেতে কোন দৃশ্যমান তরল নেই |
| সীল ধরে রাখা | পুনরায় গরম করার পরে খোসা ছাড়িয়ে নিন | প্রাথমিক শক্তির অন্তত ৮০ শতাংশ |
| সামগ্রিক অভিবাসন | 3% অ্যাসিটিক অ্যাসিড, 100°C, 60 মিনিট | 10 mg/dm2 এর নিচে |
সরবরাহকারীকে একটি পরীক্ষার প্রতিবেদনের জন্য জিজ্ঞাসা করুন যাতে সমাপ্ত কন্টেইনার, আবরণ ফিল্ম, ওয়াটেজ, সময়, ভরাট তাপমাত্রা এবং সিমুল্যান্টের নাম থাকে। একটি প্রতিবেদন যা বলে "কাঁচা মাল পরীক্ষা করা হয়েছে" বাটিটি তৈরি হিসাবে যাচাই করে না।
মাইক্রোওয়েভযোগ্য স্যুপ পাত্রে সোর্সিং: একটি RFQ-এ কী লিখতে হবে
স্পেসিফিকেশনে লাইনার পলিমারের নাম দিতে হবে, শুধু বোর্ড নয়। অনুরোধে লিখুন "এক্সট্রুডেড পিপি লাইনার, ফুড-গ্রেড ক্রাফ্ট বোর্ড, 12 থেকে 20 জিএসএম আবরণ ওজন, 900 ওয়াট এ তিন মিনিটের জন্য বৈধ" এবং একটি জলীয় সিমুল্যান্টে 100°C তাপমাত্রায় 10 mg/dm2 এর নিচে সামগ্রিক স্থানান্তর প্রয়োজন। যদি প্যাকেজিং মুদ্রিত হয়, তবে লেবেল আর্টওয়ার্কের উপর নয়, প্রযুক্তিগত অঙ্কনে "পিপি-লাইনযুক্ত, মাইক্রোওয়েভযোগ্য" রাখুন।
ইন-হাউস ল্যামিনেশন এবং কাপ-ফর্মিং কন্ট্রোল সহ একটি সরবরাহকারী আবরণের ওজনকে ফর্মিং ডাইস এবং সিল টুলিংয়ের সাথে মেলাতে পারে, যা প্রধান পরিবর্তনশীল যা একটি বাটিকে আলাদা করে যা রিমে ব্যর্থ হওয়া থেকে তিন মিনিট বেঁচে থাকে। Xuancheng Bo Site Commodity Co., Ltd. (papercup-factory.com)-এ ক্রাফ্ট স্যুপ বাটি এবং টেকওয়ে কন্টেইনার একই এক্সট্রুশন-লেমিনেশন নিয়ন্ত্রণের অধীনে তৈরি করা হয়, তাই ফিল্মের ধরন এবং আবরণের ওজন একই নমুনায় নথিভুক্ত করা হয় যা পরীক্ষার জন্য পাঠানো হয়।
- লাইনার পলিমার স্টেট করুন: মাইক্রোওয়েভযোগ্য ডিউটির জন্য PP, PE শুধুমাত্র যদি বাটিটি ঠান্ডা প্রদর্শনের জন্য হয়।
- আপনি প্যাকে প্রিন্ট করবেন এমন ওয়াটেজে একটি সমাপ্ত-নিবন্ধ পুনরায় গরম করার পরীক্ষার দাবি করুন।
- একটি জলীয় সিমুল্যান্টে 100°C তাপমাত্রায় সামগ্রিক মাইগ্রেশন ডেটার অনুরোধ করুন।
- নিশ্চিত করুন যে ঢাকনা সিল টুলিং আবরণ ওজনের সাথে মিলে গেছে।
- আপনি যদি খুচরা প্যাকগুলি পাঠান তবে উৎপাদন-লট পিল-ফোর্স স্যাম্পলিং এর জন্য জিজ্ঞাসা করুন।
হট-স্যুপ প্রোগ্রামগুলির জন্য, ইতিমধ্যেই সমাপ্ত জ্যামিতি যাচাই করে এমন উত্পাদন লাইন নির্বাচন করুন। কাগজের ঢাকনা সহ নিষ্পত্তিযোগ্য মাইক্রোওয়েভযোগ্য ক্রাফ্ট পেপার স্যুপ বাটি এই স্পেসিফিকেশন ক্লাসের জন্য রেফারেন্স নিবন্ধ। একই ফ্যাক্টরি পরিবারের পিই-রেখাযুক্ত বাটিগুলি ডেলি ডিসপ্লে এবং কোল্ড স্টোরেজের জন্য পুরোপুরি ভাল থাকে; তারা কেবল মাইক্রোওয়েভ-নিরাপদ দাবি বহন করবে না।
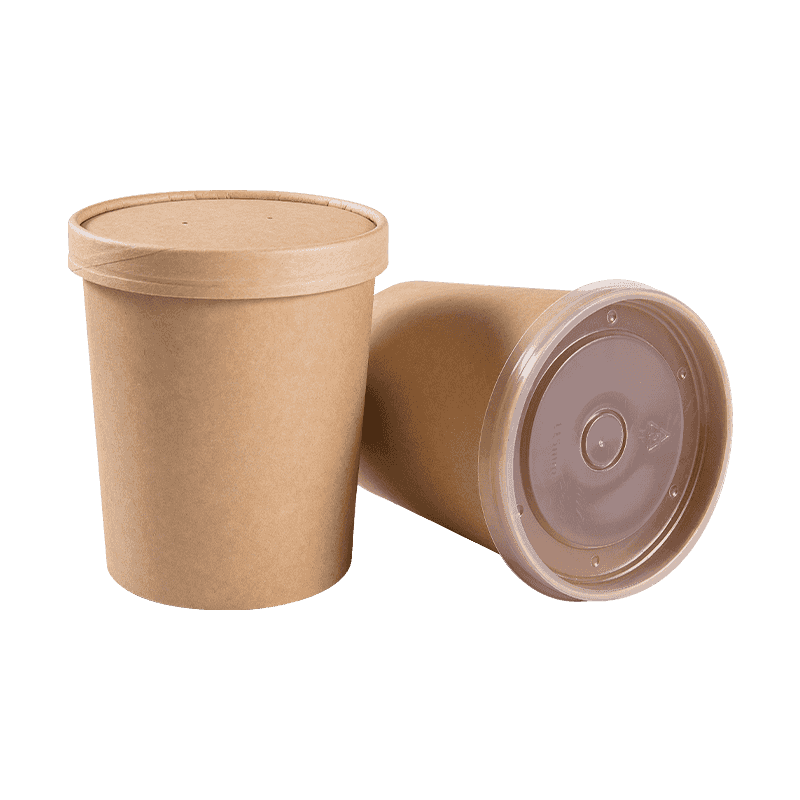 কাগজের ঢাকনা সহ মাইক্রোওয়েভ-নিরাপদ ক্রাফট পেপার স্যুপ বোল এই ক্রাফ্ট পেপারের বাটিটি মাইক্রোওয়েভ-নিরাপদ হট-স্যুপ প্যাকেজিংয়ের রেফারেন্স হিসাবে, সিল করার জন্য একটি কাগজের আবরণ এবং একটি মসৃণ রিম সহ। এটি একটি নিষ্পত্তিযোগ্য, বায়োডিগ্রেডেবল বিকল্প খুঁজছেন বৈধতা-কেন্দ্রিক ক্রেতাদের জন্য উপযুক্ত। পণ্য দেখুন →
ল্যামিনেশন এবং মাইক্রোওয়েভ নিরাপত্তা সম্পর্কিত প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
একটি PE-রেখাযুক্ত ক্রাফ্ট স্যুপ কন্টেইনার কি অল্প সময়ের জন্য মাইক্রোওয়েভে যেতে পারে?
না। একটি 30-সেকেন্ডের বিস্ফোরণ খাদ্যের গড় তাপমাত্রাকে PE সফ্টেনিং পয়েন্টের নীচে রাখে, কিন্তু মাইক্রোওয়েভ হট স্পটগুলি এখনও হেডস্পেস বা নীচের ব্যাসার্ধে ফিল্মটিকে 100°C এর উপরে ঠেলে দিতে পারে। ফাঁস সবচেয়ে দুর্বল সীল এ ঘটে, তাই একটি ছোট চক্র উত্পাদন লট জুড়ে নির্ভরযোগ্যভাবে নিরাপদ নয়।
একটি PP-রেখাযুক্ত স্যুপ কন্টেইনার আসলে কী তাপমাত্রা সহ্য করতে পারে?
একটি সঠিকভাবে তৈরি করা পিপি-রেখাযুক্ত ক্রাফ্ট স্যুপ কন্টেইনার প্রায় 140 ডিগ্রি সেলসিয়াস অভ্যন্তরীণ ফিল্ম তাপমাত্রা পর্যন্ত এর বাধা এবং সীল অখণ্ডতা রাখে। এটি তরল ফুটন্ত এবং ফ্যাট হটস্পট সহ 650 থেকে 1000 ওয়াট ঘরোয়া ওভেনে দুই থেকে তিন মিনিটের রিহিটিং চক্রকে কভার করে।
মাইক্রোওয়েভিং গরম স্যুপ জন্য PLA আস্তরণের নিরাপদ?
নং পলিল্যাকটিক অ্যাসিড ফিল্মের একটি তাপ বিচ্যুতি তাপমাত্রা 55 ডিগ্রি সেলসিয়াসের কাছাকাছি, স্যুপের স্ফুটনাঙ্কের অনেক নীচে। পিএলএ পাত্রে ঠান্ডা খাবার এবং সংক্ষিপ্ত শেলফ-লাইফ ব্যবহারের জন্য উপযুক্ত; তারা পিপির জন্য মাইক্রোওয়েভ বিকল্প নয়।
একটি মাইক্রোওয়েভযোগ্য দাবির জন্য সরবরাহকারীর কী প্রমাণ দেওয়া উচিত?
একটি সমাপ্ত-নিবন্ধ পরীক্ষার রিপোর্ট যা কন্টেইনার, আবরণ ফিল্ম, ওয়াটেজ, সময়, পূরণ তাপমাত্রা এবং মাইগ্রেশন সিমুল্যান্টের নাম দেয়। সামগ্রিক স্থানান্তর অবশ্যই 100°C তাপমাত্রায় 10 mg/dm2 এর নিচে থাকতে হবে এবং সরবরাহকারীর উচিত উৎপাদন লট থেকে সীল পিল ফোর্স নমুনা করা।
ক্রাফ্ট স্যুপের পাত্রে মাইক্রোওয়েভেবিলিটি is decided at the coating extruder, not in the cup-forming press. Specify PP for hot-soup duty, verify with a finished-article reheat test, and keep PE-lined bowls for cold programs.


 +86-0563-8029081

 +86-0563-8029081
 12 নং সানসি রোড, জিনকিয়াও ডেভেলপমেন্ট জোন, জিংডে কান্ট্রি, জুয়ানচেং সিটি, আনহুই প্রদেশ।
